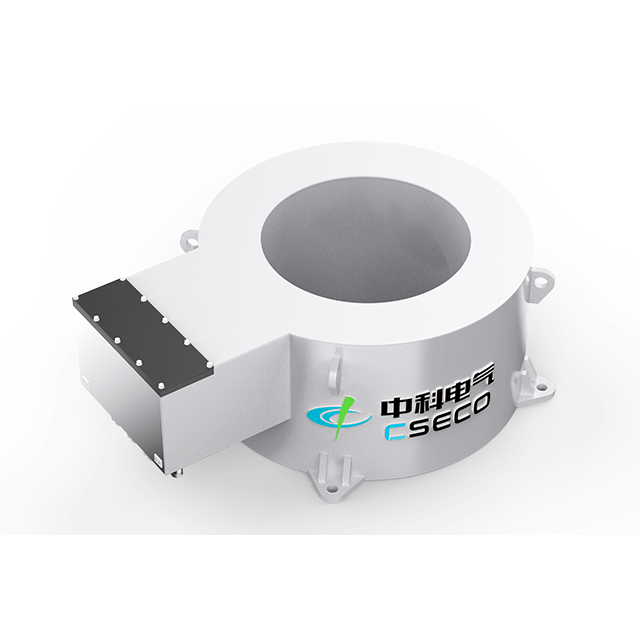
Lograr el equilibrio perfecto en la colada continua sigue siendo un desafío crítico para los fabricantes de acero en la actualidad. Un tamaño insuficiente de su equipo no logra romper las dendritas de manera efectiva durante la fase de solidificación inicial. Por el contrario, el sobredimensionamiento introduce turbulencias meniscales agresivas. Esta fuerza excesiva a menudo provoca graves atrapamientos de polvo en el molde y defectos catastróficos en la superficie. Dimensionar estos sistemas nunca es un simple juego de adivinanzas. Requiere activamente alinear objetivos metalúrgicos estrictos con realidades eléctricas y espaciales complejas. Los ingenieros deben evaluar cuidadosamente múltiples variables para garantizar un flujo óptimo de acero fundido. Esta guía proporciona un marco sólido para ayudarle a determinar la capacidad exacta requerida para sus parámetros específicos de fundición continua. Aprenderá a evaluar los tamaños de las secciones, igualar los límites de capacidad eléctrica y examinar adecuadamente a los posibles socios fabricantes. Seguir estos pasos claros garantiza una alta eficiencia de capital y un estricto cumplimiento metalúrgico en la fábrica.
Conclusiones clave
La capacidad depende del tamaño de la sección y la calidad del acero: las coladas de palanquilla, flor y losa requieren intensidades de inducción magnética muy diferentes.
Más grande no es inherentemente mejor: un poder de agitación excesivo conduce a defectos superficiales e inclusión de escoria; El control preciso de la frecuencia es más crítico que la energía bruta.
La instalación dicta el diseño: las limitaciones del molde interno versus externo dictan el espacio físico y los requisitos de enfriamiento de la unidad.
La validación del proveedor es obligatoria: un proveedor confiable de agitadores electromagnéticos de moldes debe proporcionar datos de simulación metalúrgica (por ejemplo, modelado de fuerza de Lorentz) antes de la fabricación.
El coste de los desajustes de capacidad en la colada continua
La precisión lo es todo al seleccionar un agitador electromagnético de molde . Seleccionar una unidad de tamaño inadecuado crea fallas en cascada a lo largo del proceso de fundición continua. Los operadores a menudo se dan cuenta de estos problemas demasiado tarde, lo que da como resultado palanquillas degradadas o chatarra absoluta. Debe comprender los riesgos específicos asociados tanto con el tamaño insuficiente como con el tamaño excesivo de la unidad.
El riesgo subdimensionado
Una fuerza de agitación insuficiente no logra generar una rotación adecuada del acero fundido. El equipo simplemente carece de la potencia necesaria para romper las puntas de las dendritas en crecimiento. Cuando esto sucede, la proporción de cristales equiaxiales permanece obstinadamente baja. Los cristales columnares continúan creciendo sin cesar hacia el centro de la hebra. Esta condición deja la segregación de la línea central y la porosidad interna completamente sin resolver. Sus ingenieros metalúrgicos detectarán inmediatamente debilidades estructurales y de tuberías graves durante las inspecciones de calidad. Una unidad con poca potencia ofrece un retorno de la inversión casi nulo.
El riesgo sobredimensionado
Muchos gerentes de planta creen erróneamente que más potencia equivale a mejor calidad. Sin embargo, una fuerza electromagnética excesiva altera gravemente la estabilidad del menisco. La violenta rotación del fluido crea profundos vórtices cerca de la superficie del molde. Esta turbulencia atrapa el polvo del molde flotante directamente en la carcasa de acero que se solidifica. Conduce a una inclusión severa de escoria, grietas superficiales profundas y degradación masiva del material. Además, hacer funcionar una unidad de gran tamaño desperdicia enormes cantidades de energía eléctrica diariamente.
Definición de criterios de éxito
El objetivo final consiste en crear un campo magnético giratorio uniforme y altamente controlado. Quiere optimizar con precisión el flujo de acero fundido. La velocidad de agitación debe permanecer lo suficientemente fuerte como para cortar las dendritas. Al mismo tiempo, no debe traspasar el umbral crítico de velocidad del menisco. Los estándares de la industria generalmente sugieren mantener la velocidad en la superficie por debajo de 0,3 a 0,4 metros por segundo. Llegar a este punto óptimo requiere cálculos de capacidad exactos.
Variables principales que definen las especificaciones del agitador electromagnético del molde
Determinar la capacidad adecuada implica evaluar las dimensiones físicas de su formato de fundición. Las propiedades metalúrgicas de las calidades de acero específicas también desempeñan un papel fundamental. Debe definir especificaciones claras del agitador electromagnético del molde antes de contratar a cualquier fabricante.
Tamaño y formato de la sección de fundición
Los diferentes formatos de fundición exigen enfoques electromagnéticos completamente diferentes. La distancia física entre las bobinas del agitador y el núcleo líquido dicta la entrada de energía requerida.
Billets & Blooms: Las secciones cuadradas más pequeñas requieren profundidades de penetración muy específicas. Los operadores suelen utilizar aquí modos de agitación rotativa. Los tochos pequeños (por ejemplo, 120x120 mm) requieren menos potencia absoluta pero exigen un control preciso de alta frecuencia. Las flores grandes (por ejemplo, 300 x 400 mm) necesitan una penetración magnética profunda. Esto requiere bobinas significativamente más robustas y ajustes de frecuencia más bajos.
Losas: Los fabricantes de losas anchas enfrentan distintos desafíos. Un simple campo giratorio no puede cubrir uniformemente una losa de 1500 mm de ancho. Estos formatos requieren diseños de doble bobina o multimodo. Los ingenieros suelen desplegar campos magnéticos tipo mariposa o viajeros. Estas configuraciones complejas gestionan perfiles de solidificación más amplios y evitan zonas muertas de flujo localizadas.
Pautas de capacidad del formato de transmisión
Tipo de formato
Rango de sección típico
Modo de agitación recomendado
Enfoque metalúrgico primario
Billete pequeño
100 mm a 150 mm cuadrados.
Campo magnético rotatorio
Calidad superficial y reducción menor de la segregación.
Floración grande
200 mm a 400 mm cuadrados.
Rotativo o doble rotativo
Penetración profunda para la segregación de la línea central
Losa delgada
50 mm a 90 mm de espesor
Campo magnético viajero
Estabilización de menisco y distribución de calor.
Losa gruesa
200 mm a 300 mm de espesor
Mariposa o multimodo
Flujo uniforme a través de perfiles de ancho extendido
Grados de acero producidos
La composición química de su acero dicta las velocidades de flujo de fluido necesarias. Los aceros con alto contenido de carbono y las aleaciones especializadas resultan muy sensibles a la segregación de la línea central. Estos grados normalmente requieren velocidades de flujo de fluido agresivas que oscilan entre 0,4 y 0,6 m/s en la región inferior del molde. Por el contrario, las calidades bajas en carbono resultan más sensibles al agrietamiento de la superficie y al atrapamiento de escoria. Requieren perfiles de agitación mucho más suaves. Su unidad debe poseer el rango dinámico para manejar toda su mezcla de grados.
Consideraciones sobre la velocidad de lanzamiento
Las plantas modernas presionan continuamente para lograr velocidades de fundición más altas para maximizar el rendimiento. Sin embargo, velocidades de fundición más rápidas reducen significativamente el tiempo de residencia del acero dentro del molde. El metal fundido atraviesa la zona magnética activa mucho más rápido. Para compensar, debe ajustar la longitud y la intensidad de la zona activa del campo magnético. Las ruedas de alta velocidad a menudo requieren diseños de agitadores alargados para garantizar una transferencia de energía adecuada al núcleo líquido.
Evaluación de la capacidad eléctrica: densidad y frecuencia del flujo magnético
Una vez que defina sus parámetros de fundición, debe traducirlos en requisitos eléctricos. Este paso une la teoría metalúrgica y la ingeniería eléctrica. Un agitador electromagnético confiable debe entregar densidades de flujo magnético específicas a frecuencias específicas.
Requisitos de densidad de flujo magnético
La métrica central de la capacidad es la inducción magnética central, generalmente medida en Gauss o Tesla. Debe hacer coincidir esta capacidad de inducción con el espesor de la pared de su molde. El material del tubo de cobre actúa como un enorme escudo electromagnético. Absorbe y desvía una gran parte de la energía magnética antes de que llegue al acero.
Las paredes de molde más gruesas naturalmente requieren una mayor potencia de entrada para superar este efecto de protección. Además, las aleaciones de cobre especializadas complican las cosas. Materiales como el cobre, cromo y circonio (Cu-Cr-Zr) ofrecen una excelente resistencia al desgaste, pero poseen conductividades eléctricas diferentes en comparación con el cobre que contiene plata (Cu-Ag). Si actualiza a moldes de Cu-Cr-Zr, probablemente necesitará una unidad de mayor capacidad para lograr exactamente la misma fuerza de agitación interna.
Optimización del rango de frecuencia
La potencia bruta no significa nada sin control de frecuencia. La frecuencia influye directamente en la "profundidad de la piel" o capacidad de penetración del campo magnético.
Capacidades de baja frecuencia: la penetración profunda requiere bajas frecuencias. Esto resulta absolutamente esencial para aplicaciones de losas y bloques grandes. Los sistemas estándar pueden bajar a 2 Hz o 3 Hz para empujar la fuerza de Lorentz profundamente hacia el centro del hilo.
Variadores de frecuencia ajustable: las operaciones modernas de fundición multigrado exigen flexibilidad. Debes evaluar la importancia de una fuente de alimentación de baja frecuencia ajustable. La mayoría de los sistemas de alta calidad funcionan sin problemas entre 1 Hz y 10 Hz. Esta capacidad de ajuste permite a los operadores ajustar la intensidad de agitación para diferentes grados de acero sobre la marcha.
Consumo de energía versus rendimiento
Las unidades de alta capacidad consumen importantes corrientes eléctricas. Debe evaluar el gasto operativo (OPEX) de hacer funcionar estas bobinas de forma continua. Sin embargo, debe equilibrar este costo eléctrico directamente con la reducción en las tasas de rechazo de productos. Una unidad del tamaño adecuado reduce drásticamente los defectos posteriores. El aumento resultante en el rendimiento de primera calidad casi siempre compensa los costes de consumo eléctrico diario.
Realidades de la implementación: limitaciones espaciales y necesidades de refrigeración
Incluso la capacidad mejor calculada no significa nada si no se adapta físicamente a su máquina de fundición. Las realidades de la implementación a menudo obligan a los ingenieros a hacer concesiones o buscar soluciones altamente personalizadas.
Montaje en molde versus montaje externo
Debe evaluar cuidadosamente las limitaciones espaciales de su equipo existente. El área que rodea el oscilador del molde y la camisa de agua es notoriamente estrecha.
La modernización de una máquina de colada continua (CCM) antigua a menudo limita estrictamente el volumen físico de los serpentines agitadores. Si elige un diseño interno en molde, las bobinas deben encajar dentro de la carcasa de la camisa de agua existente. Esto limita severamente el tamaño físico del núcleo de hierro y de los devanados de cobre. El montaje externo ofrece más espacio para bobinas más grandes y de mayor capacidad. Sin embargo, el montaje externo aleja las bobinas del acero fundido, lo que requiere aún más energía para cerrar la brecha física.
Especificaciones del sistema de refrigeración
Los campos electromagnéticos generan inmensas cantidades de calor. Las unidades de alta capacidad generan cargas térmicas significativas durante el funcionamiento continuo. Debe gestionar este calor de forma proactiva para evitar fallos catastróficos del equipo.
Estos sistemas exigen sistemas de refrigeración internos de agua pura dedicados. No se puede simplemente utilizar agua vegetal estándar. Las especificaciones de refrigeración suelen incluir:
Baja conductividad: el agua debe permanecer ultrapura (a menudo por debajo de 2 microSiemens/cm) para evitar arcos eléctricos y cortocircuitos en las bobinas.
Presión estable: el sistema requiere una presión constante (generalmente de 10 a 15 bar) para empujar el agua a través de los conductores de cobre huecos.
Alto caudal: un flujo adecuado elimina el calor lo suficientemente rápido como para proteger los delicados materiales aislantes de epoxi.
Error común: muchas plantas mejoran la capacidad del agitador pero no actualizan el patín de enfriamiento con agua pura. Este desajuste conduce inevitablemente al sobrecalentamiento de la bobina y a fallas prematuras a los pocos meses de la instalación.
Cómo examinar a un proveedor de agitadores electromagnéticos de moldes
La compra de este equipo requiere una verdadera colaboración de ingeniería. No se puede comprar un agitador electromagnético de molde profesional de alta calidad disponible en el mercado como un motor estándar. Debe evaluar minuciosamente a sus posibles socios fabricantes.
Capacidades de simulación y modelado
Nunca acepte una recomendación de capacidad basada únicamente en la suposición de un vendedor. Un proveedor confiable de agitadores electromagnéticos de moldes debe ofrecer simulaciones completas de flujo de fluidos y electromagnéticos en 3D. Deben utilizar software estándar de la industria (como ANSYS Maxwell o FLUENT) para modelar las fuerzas de Lorentz dentro de su molde específico. Deben demostrar matemáticamente que la capacidad propuesta generará las velocidades de fluido requeridas antes de que comience la fabricación.
Personalización versus estandarización
Evaluar la flexibilidad de ingeniería del proveedor. ¿Adaptan sus diseños de serpentines para que se ajusten perfectamente a su camisa de agua existente? ¿O le obligan a aceptar un modelo estándar que requiere costosas modificaciones de la planta? Un proveedor premium diseñará el núcleo de hierro y los devanados de cobre para maximizar la capacidad dentro de sus limitaciones espaciales exactas. Este enfoque personalizado le ahorra semanas de tiempo de inactividad en la instalación.
Servicio y longevidad de la bobina
El entorno directamente debajo de la artesa es increíblemente duro. Las temperaturas ambiente se disparan. La humedad es constante. Debe exigir datos transparentes sobre la calidad de construcción de la unidad.
Estándares de aislamiento: busque aislamiento de bobina con clasificación Clase H o superior. Esto garantiza que la unidad sobreviva picos térmicos intensos.
Calidad del encapsulado epoxi: El proveedor debe utilizar técnicas de impregnación por presión al vacío (VPI). Esto elimina las burbujas de aire del epoxi, evitando la formación de arcos internos.
Métricas de confiabilidad: solicite datos de tiempo medio garantizado entre fallas (MTBF) basados en entornos de plantas siderúrgicas del mundo real.
Mejor Práctica: Solicitar una visita a una planta de referencia que actualmente utiliza el equipo del proveedor en una máquina de fundición similar. Hablar directamente con sus operadores proporciona información invaluable sobre la longevidad real del equipo.
Conclusión
Seleccionar la capacidad adecuada requiere unir los objetivos metalúrgicos teóricos con las limitaciones físicas de la máquina de fundición. Debe equilibrar la necesidad de una penetración magnética profunda con los riesgos de turbulencia de menisco y limitaciones espaciales. El dimensionamiento preciso elimina los defectos internos sin sacrificar la calidad de la superficie.
Tome los siguientes pasos inmediatamente para hacer avanzar su proyecto:
Compile los dibujos exactos de su molde, incluidas las dimensiones de la camisa de agua y el espacio libre del oscilador.
Documente su mezcla completa de grados de acero, anotando las aleaciones más sensibles a la segregación y a las grietas.
Establezca una línea de base clara de sus tasas de defectos actuales para medir el retorno de la inversión futuro.
Inicie una consulta con un fabricante calificado para solicitar simulaciones de capacidad 3D personalizadas.
Preguntas frecuentes
P: ¿Cuál es la vida útil típica de un agitador electromagnético de molde de buen tamaño?
R: Una unidad con el tamaño y mantenimiento adecuados generalmente dura de 5 a 10 años. La longevidad depende en gran medida de la pureza del agua de refrigeración y de la integridad del aislamiento interno. Sin embargo, un desajuste de capacidad a menudo provoca un exceso de conducción grave. Esto genera calor excesivo, degrada rápidamente el encapsulado epóxico y provoca fallas prematuras del serpentín.
P: ¿Puede funcionar una configuración de capacidad de M-EMS para todos nuestros grados de acero?
R: No. Si bien la capacidad física del hardware establece un límite máximo de rendimiento, no se puede utilizar una configuración de forma universal. Los operadores deben ajustar activamente la corriente y la frecuencia a través del gabinete de control para diferentes grados. Los aceros sensibles a las grietas requieren parámetros de agitación más suaves, mientras que los aceros con alto contenido de carbono sensibles a la segregación exigen una penetración magnética más profunda y agresiva.
P: ¿Cómo afecta el espesor de la pared del molde a la capacidad requerida?
R: El molde de cobre actúa como un poderoso escudo electromagnético. Las paredes más gruesas del molde absorben y atenúan significativamente el campo magnético antes de que llegue al acero fundido. Actualizar a paredes más gruesas o materiales más densos como Cu-Cr-Zr le obliga a implementar un agitador de mayor capacidad para lograr exactamente la misma fuerza de agitación interna.
Zhongke Electric está comprometido con la I + D y proporciona una solución completa para la metalurgia electromagnética, así como un sistema de calefacción en línea para la laminación continua.