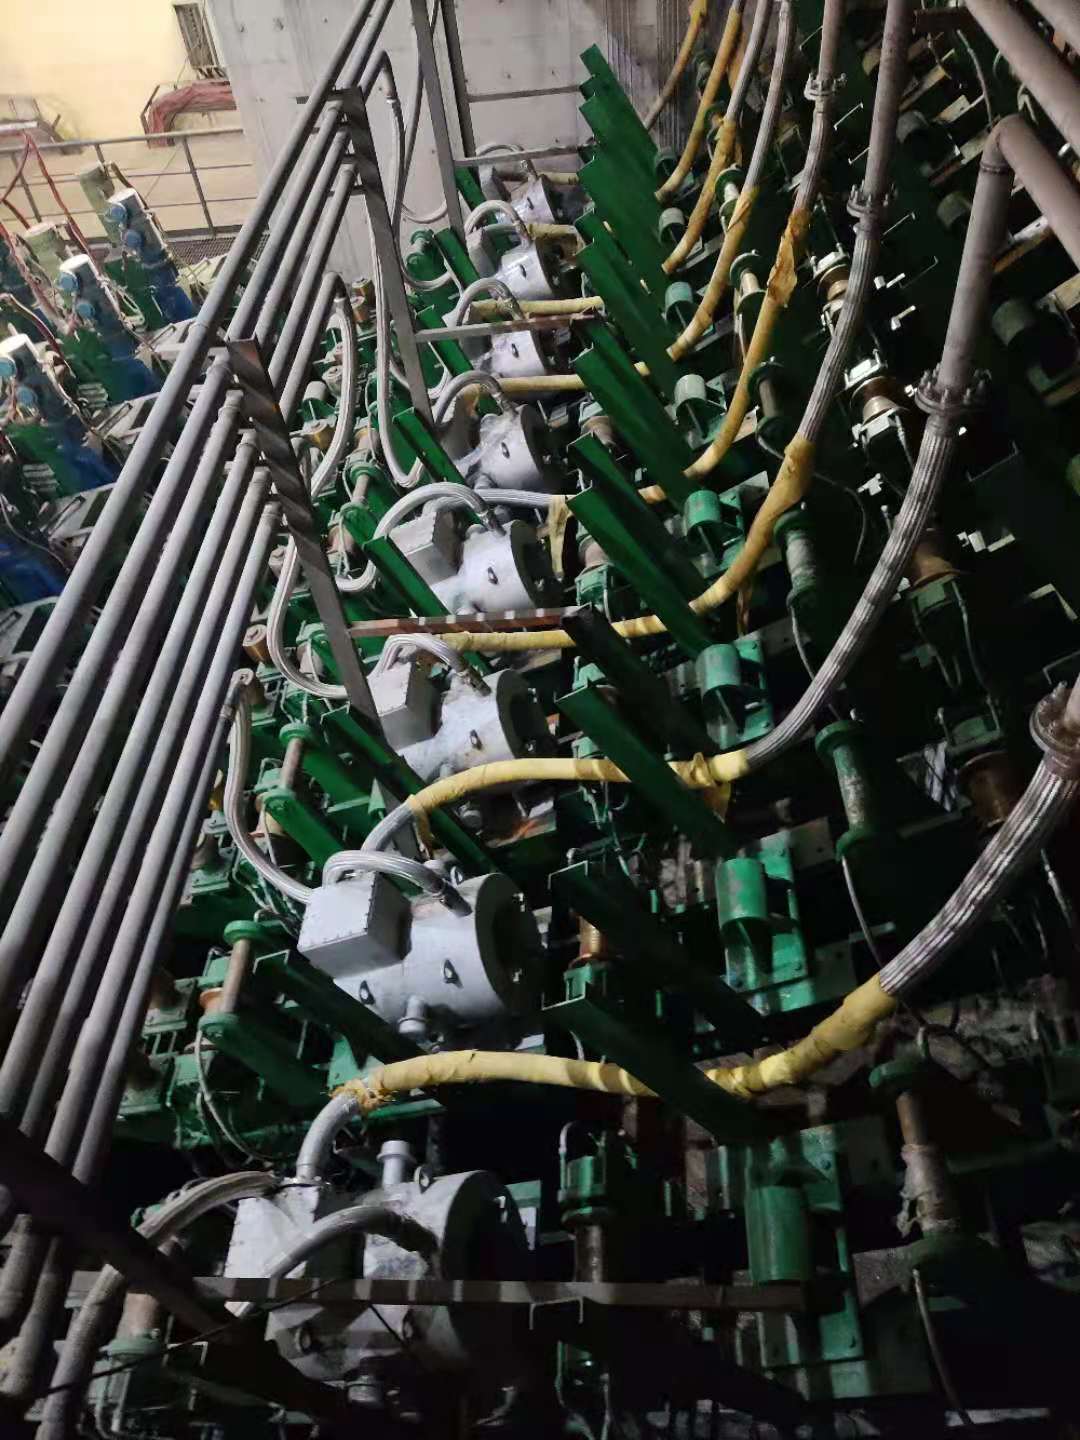
La puesta en marcha de un sistema de agitación electromagnética (EMS) representa una transición de alto riesgo. Una vez que firme el protocolo de aceptación final, los riesgos operativos pasan inmediatamente del fabricante directamente a su planta. Esta entrega requiere absoluta confianza en su maquinaria recién instalada. Desafortunadamente, las inspecciones superficiales a menudo pasan por alto los defectos subyacentes. Los defectos eléctricos, magnéticos o de refrigeración ocultos conducen inevitablemente a fallos prematuros del equipo. También provocan estructuras de grano metalúrgico subóptimas dentro del proceso de fundición continua. Proporcionamos un marco de prueba de aceptación del sitio (SAT) riguroso y basado en evidencia. Aprenderá cómo garantizar que el equipo entregado cumpla con las tolerancias contractuales exactas antes de autorizar el pago final. Lo guiaremos en la inspección del rendimiento magnético, la validación de la integridad física y la prueba de la integración del gabinete de control. La aplicación de estos pasos precisos garantiza un aumento de la producción más fluido y seguro.
Conclusiones clave
Validar la frecuencia operativa es fundamental; un perfil de frecuencia incorrecto no logrará penetrar el metal fundido de manera efectiva.
La inspección física debe priorizar la integridad del aislamiento de la bobina y el sistema de enfriamiento de circuito cerrado para evitar cortocircuitos catastróficos.
La integración del software y del gabinete de control debe probarse en condiciones de carga simuladas para garantizar la capacidad de respuesta en tiempo real y la funcionalidad de interbloqueo de seguridad.
Nunca renuncie a la documentación completa de prueba de aceptación de fábrica (FAT) y SAT del proveedor.
1. Definición de los criterios de éxito metalúrgico antes de la inspección
Antes de encender el hardware, debe definir claramente qué constituye una instalación exitosa. La aceptación del equipo nunca se trata simplemente de encender la energía principal. Establezca una alineación empresarial clara al principio del proceso. Necesita una prueba absoluta de que la maquinaria entregará los resultados metalúrgicos finales de agitación electromagnética confiables y de alto rendimiento prometidos durante la adquisición. Cada métrica metalúrgica prometida requiere una verificación estricta.
A continuación, verifique la coincidencia de la aplicación. Los diseños de EMS varían drásticamente según las zonas de instalación. Un EMS de molde funciona de manera diferente a un EMS de hebra. Las unidades EMS finales abordan dinámicas del núcleo líquido completamente diferentes en lo profundo de la cadena de fundición. Inspeccione los dibujos de ingeniería proporcionados. Confirme que las dimensiones físicas y los soportes de montaje coincidan exactamente con su configuración de fundición continua. El montaje desalineado distorsiona enormemente la topología del campo magnético. Esta compensación arruina la simetría metalúrgica.
Finalmente, establezca definiciones rígidas de tolerancia operativa. No inicie pruebas de frío o calor a ciegas. Defina los parámetros de referencia aceptables por adelantado. ¿Cuáles son los límites específicos de densidad de flujo magnético? ¿Cuáles son las cargas actuales máximas? Tenga en cuenta los techos de voltaje exactos permitidos por el diseño. Necesita estos números documentados claramente. Estas tolerancias definidas actúan como criterio de aprobación o fracaso durante la inspección física. Recomendamos encarecidamente retirar el contrato original. Compare estos números objetivo directamente con los registros de pruebas internos del proveedor. Cualquier discrepancia aquí indica una señal de alerta importante incluso antes de que comiencen las pruebas en el sitio.
2. Validación del rendimiento y la frecuencia magnéticos del núcleo
La frecuencia eléctrica dicta tanto la fuerza de agitación como la profundidad de penetración. El metal fundido dentro de un molde de cobre o de un hilo de acero crea un fuerte efecto de protección. Las altas frecuencias generan intensas fuerzas superficiales pero no logran penetrar profundamente. Las bajas frecuencias penetran eficazmente en el núcleo, pero pueden carecer de una intensidad de agitación localizada suficiente. Comprender esta relación previene defectos metalúrgicos como la segregación central.
Debe verificar rigurosamente la frecuencia de agitación electromagnética durante la Prueba de Aceptación del Sitio. Haga esto mediante pruebas en frío de bajo voltaje. Inserte un tubo de cobre vacío imitando el molde en el agitador. Utilice medidores de Gauss calibrados para mapear la densidad del campo magnético. Mueva la sonda con cuidado a lo largo de los ejes vertical y horizontal. Registre los valores máximos del flujo magnético. Compare estas lecturas físicas con las curvas de diseño teóricas.
Verifique todas las salidas medidas con las especificaciones de frecuencia de agitación electromagnética descritas en su contrato de compra. La alineación de las especificaciones determina el éxito operativo real. Asegúrese de que el rango de frecuencia programado optimice perfectamente su formato de transmisión específico. Las flores gruesas y losas requieren frecuencias mucho más bajas para una penetración profunda. Por el contrario, las palanquillas pequeñas exigen frecuencias más altas para una rápida estabilización de la superficie.
A continuación se muestra una comparación de parámetros típica que muestra los rangos de aplicación esperados. Recomendamos encarecidamente tener a mano cuadros de referencia similares durante su inspección.
Configuraciones comunes de frecuencia y formato
Formato de fundición
Posición de instalación
Rango de frecuencia típico (Hz)
Objetivo metalúrgico primario
Billetes pequeños
Molde EMS
2,0 - 4,5
Calidad de superficie, reducción de poros
Flores grandes
Hebra EMS
1,0 - 2,5
Mejora de la proporción de grano equiaxial
Losas gruesas
EMS final
0,5 - 1,5
Eliminación de la segregación central
Siempre documente cuidadosamente los resultados de estas pruebas en frío. Forman la base permanente para sus futuros diagnósticos de mantenimiento. Cualquier desviación futura de estos números indica degradación del equipo.
3. Inspección de la integridad física del agitador electromagnético
Los defectos físicos en los sistemas EMS provocan tiempos de inactividad desastrosos. Inicie su inspección física analizando las bobinas del estator del agitador electromagnético . Examine de cerca la fundición exterior de resina epoxi. Busque grietas finas, huecos de aire o signos de delaminación. Estas imperfecciones atrapan la humedad con el tiempo. Eventualmente causan severos arcos eléctricos. Debe realizar una verificación de la resistencia del aislamiento utilizando un megaóhmetro. La práctica estándar dicta probar el aislamiento entre fases y entre fases y tierra utilizando una inyección de 1000 V o 2500 V CC. Los valores de resistencia deben superar con creces los mínimos industriales estándar.
El rigor del sistema de refrigeración constituye la siguiente fase crítica. Las operaciones de EMS generan un inmenso calor interno. Las cargas térmicas no controladas destruyen rápidamente las bobinas de cobre. Enfoque su inspección en las siguientes áreas:
Pruebas de caída de presión: Inspeccione los canales de refrigeración por agua pura. Verifique que la caída de presión en los colectores internos coincida exactamente con las especificaciones de diseño.
Verificación del caudal: Mida los caudales de agua reales por minuto. Compárelos con los registros de salida de la estación de bombeo principal.
Inspecciones de fugas: Verifique todas las juntas tóricas, conexiones de mangueras y accesorios de acero inoxidable bajo los umbrales máximos de presión operativa.
La monitorización de la conductividad requiere la misma atención. El circuito de enfriamiento interno utiliza agua altamente purificada. La alta conductividad del agua conduce directamente a un seguimiento eléctrico. El seguimiento eléctrico eventualmente causa fallas catastróficas en la bobina. Verifique que los medidores de conductividad del agua de su sistema de enfriamiento estén calibrados correctamente. Inyecte una pequeña impureza conocida para probar la alarma del sensor. Debería activar una advertencia inmediata en la pantalla de control principal. Nunca acepte un sistema que muestre lecturas de conductividad erráticas.
Recomendamos encarecidamente tomar pruebas fotográficas de todas las conexiones múltiples. Documente la condición inicial de los recubrimientos epóxicos. Esta evidencia lo protege si surgen disputas sobre la garantía más adelante en el ciclo de vida del equipo.
4. Comprobaciones de integración de software y gabinete de control
El hardware no puede funcionar sin una integración perfecta del software. Inspeccione minuciosamente los gabinetes de control. Examine los convertidores de frecuencia, rectificadores y transformadores de alta resistencia. Asegúrese de que todo el cableado del gabinete cumpla estrictamente con las normas de seguridad industrial, como las normas IEC. El enrutamiento de cables debe ser lógico y estar etiquetado. La gestión térmica dentro del gabinete debe ser completamente funcional. Revise los ventiladores de refrigeración, las unidades de aire acondicionado y los filtros de polvo internos. La acumulación de calor dentro del gabinete degrada rápidamente la vida útil del inversor.
Pruebe dinámicamente la interfaz hombre-máquina (HMI). Los operadores utilizarán esta interfaz a diario, por lo que debe ser completamente intuitiva y responsiva.
Verifique la capacidad de respuesta de la pantalla en entornos de carga simulados.
Ajuste la corriente suavemente para ver cómo reaccionan los inversores en tiempo real.
Modifique la configuración de frecuencia rápidamente para garantizar que el sistema rastree los cambios sin provocar fallas internas.
Verifique las funciones de exportación del registro de datos para fines de control de calidad y análisis de tendencias históricas.
Los dispositivos de seguridad representan su última línea de defensa. No asuma que las protecciones de software funcionan automáticamente. Debes simular fallas críticas. Activa una pérdida de presión de agua de refrigeración simulada. El sistema debería apagarse automáticamente de forma segura en milisegundos. Simule un escenario de sobretemperatura utilizando los sensores térmicos integrados. El software debe cortar la energía instantáneamente para proteger las bobinas de cobre. Recomendamos repetir estas simulaciones al menos tres veces. Las secuencias de apagado consistentes y predecibles demuestran que la arquitectura del software es sólida.
5. Verificación del proveedor y documentación requerida
La aceptación implica una estricta responsabilidad del proveedor. Determine exactamente qué debe exigirle a su proveedor de frecuencia de agitación electromagnética antes de firmar cualquier documento de entrega. Confiar en las garantías verbales conlleva demasiado riesgo. Obligar al proveedor a presentar pruebas contundentes.
Reúna todos los documentos obligatorios en un paquete SAT final. La lista de verificación de documentos debe ser exhaustiva. Exija los informes completos de las pruebas de aceptación en fábrica (FAT). Compare los datos FAT directamente con sus datos SAT actuales. Las desviaciones menores son normales, pero los cambios grandes indican daños de transporte o errores de instalación. Solicite todos los certificados de materiales para las bobinas de cobre y laminaciones magnéticas de acero. Necesita pruebas de que las materias primas cumplen con los estándares metalúrgicos solicitados. Recopile todos los certificados de calibración para sensores integrados. Esto incluye sondas de temperatura, medidores de flujo y transductores de presión.
Finalmente, revise las condiciones de garantía y entrega. Confirme los programas de mantenimiento exactos necesarios para mantener válida la garantía. Analice las condiciones de garantía bajo sus cargas operativas específicas. Los programas de fundición pesados pueden alterar las cláusulas de garantía estándar. Confirmar el cronograma de disponibilidad de repuestos críticos. Pregúntele al proveedor dónde almacena inversores o bobinas de reemplazo de emergencia. Los largos retrasos en el envío de piezas de repuesto paralizan las líneas de producción de acero. Necesita un Acuerdo de Nivel de Servicio (SLA) garantizado que describa sus tiempos de respuesta de emergencia.
Conclusión
Aceptar un sistema EMS funciona como una puerta de entrada operativa rígida. No comprometa el mapeo exhaustivo del campo magnético. Nunca ignore las comprobaciones de integridad del sistema de refrigeración ni los bloqueos de seguridad del gabinete. Encontrar un defecto ahora evita enormes pérdidas de producción en el futuro.
Tome medidas inmediatas sobre sus hallazgos. Finaliza minuciosamente tu lista de pendientes del SAT. Exija a su proveedor que rectifique cualquier no conformidad estructural o de software antes de autorizar el pago final. Proceda a la puesta en marcha en caliente únicamente cuando todas las métricas de referencia se validen perfectamente. Tomar estos pasos disciplinados garantiza un proceso de fundición continua confiable. Conseguirá la calidad metalúrgica precisa que exige su planta.
Preguntas frecuentes
P: ¿Cómo se prueba la frecuencia de agitación electromagnética en el sitio antes de realizar la fundición?
R: Utilizamos procedimientos de prueba en frío de bajo voltaje. Se inserta un tubo de cobre vacío que imita un molde en el cuerpo del agitador. Los técnicos utilizan un medidor de Gauss calibrado para mapear la densidad del flujo magnético a lo largo del eje. Esto mapea la penetración del campo y verifica la salida de frecuencia exacta del gabinete de control.
P: ¿Cuál es la variación aceptable en la densidad de flujo magnético?
R: Las tolerancias estándar de la industria son excepcionalmente estrictas. La densidad de flujo magnético medida normalmente debe estar entre el 3 % y el 5 % del valor nominal diseñado. Esta variación estricta garantiza fuerzas de agitación altamente simétricas, lo que evita el flujo desigual del metal y el agrietamiento interno en el acero solidificado.
P: ¿Por qué es crítica la conductividad del agua de refrigeración durante la inspección?
R: Las bobinas de cobre huecas transportan altas corrientes eléctricas y cargas de alta frecuencia simultáneamente. Las impurezas en el agua de refrigeración hacen que los niveles de conductividad aumenten rápidamente. La alta conductividad desencadena un seguimiento eléctrico a través del aislamiento. Esto corre el riesgo de sufrir graves cortocircuitos internos, arcos eléctricos y daños permanentes e irreparables en la bobina.
Zhongke Electric está comprometido con la I + D y proporciona una solución completa para la metalurgia electromagnética, así como un sistema de calefacción en línea para la laminación continua.